

Bộ nguồn tác động đơn DC
Danh mục:Bộ nguồn thủy lực dòng DC
Bộ nguồn tác động đơn DC này được thiết kế cho bệ nâng thủy lực di động. Nó cung cấp giải pháp năng lượng thủy lực hiệu quả và đáng tin cậy thông q...
Xem chi tiếtA kẹp thủy lực là một thiết bị giữ phôi sử dụng chất lỏng thủy lực có áp suất để tạo và giữ lực kẹp trên phôi. Trong gia công CNC và các quy trình sản xuất khác, kẹp thủy lực giữ các bộ phận ở đúng vị trí trong quá trình phay, khoan, tiện và mài, sao cho độ chính xác về kích thước và độ hoàn thiện bề mặt vẫn nhất quán trên mọi chi tiết trong quá trình sản xuất.
Một hệ thống kẹp thủy lực điển hình có ba bộ phận cốt lõi: bộ nguồn thủy lực tạo ra dòng dầu có áp suất, xi lanh kẹp hoặc bộ truyền động chuyển đổi áp suất đó thành lực giữ cơ học và mạch điều khiển với van, ống mềm và phụ kiện chi phối tốc độ kẹp, áp suất và thời gian.
Các nhà sản xuất chọn kẹp thủy lực chủ yếu cho độ lặp lại . Một vise thủ công phụ thuộc vào sức mạnh và cảm giác của người vận hành; kẹp thủy lực tác dụng một lực giống nhau trên mỗi chu kỳ, loại bỏ một trong những nguyên nhân thường gặp nhất gây ra biến động gia công. Kẹp thủy lực cũng mang lại lực cao hơn nhiều trong một kích thước nhỏ gọn, đó là lý do tại sao chúng là thiết bị tiêu chuẩn trên các trung tâm gia công, dây chuyền chuyển giao và hệ thống sản xuất linh hoạt hiện đại.
Nguyên tắc làm việc rất đơn giản. Một động cơ điện dẫn động một máy bơm thủy lực, thường là bơm bánh răng, hút dầu từ bình chứa và đẩy nó qua van điều khiển hướng về xi lanh kẹp. Khi dầu đi vào cổng áp suất, piston sẽ giãn ra và di chuyển cánh tay đòn hoặc khối kẹp xuống phôi. Khi van định hướng dịch chuyển, dầu quay trở lại thùng và kẹp mở ra.
Hầu hết các mạch kẹp máy công cụ đều sử dụng xi lanh tác động kép , đòi hỏi áp lực để kẹp và áp lực để giải phóng. Các phiên bản tác động đơn sử dụng lò xo hồi vị và chỉ cần áp lực theo một hướng, khiến chúng đơn giản hơn nhưng chậm hơn. Lực kẹp bằng áp suất thủy lực nhân với diện tích hiệu dụng của piston. Ví dụ, một xi lanh có lỗ khoan 63 mm ở áp suất 100 bar sẽ tạo ra khoảng 31 kN trước khi áp dụng bất kỳ tỷ lệ đòn bẩy nào.
Một điểm thường bị hiểu nhầm: thân kẹp không quyết định lực kẹp. Bộ nguồn và cài đặt van giảm áp đều được. Đó là lý do tại sao việc chọn bộ nguồn cũng quan trọng như việc chọn chính chiếc kẹp. Để hiểu cách các van áp suất, lưu lượng và định hướng hoạt động cùng nhau trong một mạch điện, hãy xem lại nguyên lý làm việc của hệ thống thủy lực giải thích trong tin tức ngành của chúng tôi.
 Bộ nguồn kẹp thủy lực cho máy công cụ Bộ nguồn nhỏ gọn này duy trì áp suất kẹp ổn định bằng khóa thủy lực, có động cơ gián đoạn tiết kiệm năng lượng và cung cấp các tùy chọn động cơ và điện áp để tích hợp máy công cụ linh hoạt. Xem sản phẩm →
Kẹp thủy lực có nhiều cấu hình cơ học, mỗi cấu hình được thiết kế cho hình dạng kẹp cụ thể. Các loại phổ biến nhất được tìm thấy trên máy công cụ và đồ gá được mô tả dưới đây.
Kẹp xoay quay cánh tay của nó vào vị trí phía trên phôi và sau đó di chuyển xuống theo chiều dọc để kẹp. Góc xoay thường là 30, 45 hoặc 90 độ. Kẹp xoay là lựa chọn phổ biến nhất để kẹp trên vì chúng để khu vực tải hoàn toàn mở. Lực lượng sẵn có thường dao động từ 5 kN đến 50 kN .
Những chiếc kẹp có cấu hình thấp này kéo bộ phận xuống một góc. Chúng rất hữu ích trong các thiết bị cố định nhỏ gọn khi độ dài hành trình bị hạn chế. Lực kẹp được truyền qua cơ cấu liên kết, cơ chế này cũng tạo ra hiệu ứng giữ theo chiều ngang giúp ngăn bộ phận bị nâng lên khi cắt nặng.
Kẹp cạnh tiếp cận phôi từ bên cạnh, để lại toàn bộ bề mặt trên cùng để dụng cụ tiếp cận. Nhiều kẹp cạnh thủy lực kết hợp lực đẩy ngang với lực kéo xuống theo chiều dọc, điều này rất cần thiết cho các bộ phận mỏng hoặc dễ cong vênh như vỏ nhôm và tấm che.
Các kẹp này mở rộng ra bên ngoài từ bên trong lỗ khoan hoặc chi tiết gia công. Chúng lý tưởng cho các bánh răng, ống bọc và vật đúc phải được đặt trên đường kính trong. Sự giãn nở hướng tâm vào giữa bộ phận và phân bổ lực kẹp đều xung quanh chu vi, giảm sự biến dạng trên các bộ phận có thành mỏng.
Các thị giác tự định tâm hoặc ngàm cố định có dẫn động thủy lực rất phổ biến trên các hệ thống gia công xếp chồng lên nhau vì chúng có thể được nhả ra và kẹp lại tự động mà không cần sự can thiệp của người vận hành. Một êtô thủy lực thường mang lại 10 kN đến 60 kN lực kẹp và được chế tạo cho các chu kỳ thông lượng cao lặp đi lặp lại.
| Loại kẹp | Phạm vi lực điển hình | Ứng dụng tốt nhất |
|---|---|---|
| Kẹp xoay | 5-50 kN | Kẹp trên trên các trung tâm gia công và bia mộ |
| Kẹp khối và liên kết | 3-30 kN | Đồ đạc có cấu hình thấp với hành trình hạn chế |
| Kẹp cạnh | 2-25 kN | Kẹp bên với khả năng truy cập công cụ không bị cản trở |
| Mở rộng ống kẹp và trục gá | 10-80 kN | Kẹp lỗ bên trong cho bánh răng, ống lót và vật đúc |
| êtô thủy lực | 10-60 kN | Hệ thống pallet và bàn làm việc tự định tâm |
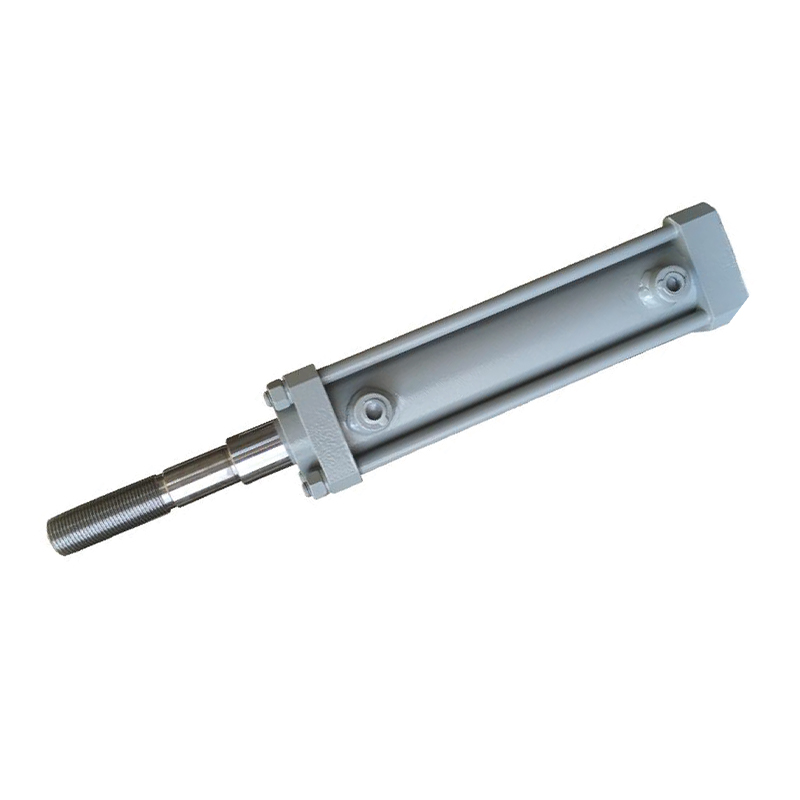 Xi lanh thủy lực để kẹp và dẫn động Một thiết bị truyền động linh hoạt chuyển đổi năng lượng thủy lực thành chuyển động tuyến tính, được chế tạo bằng vật liệu có độ bền cao và độ kín chính xác để kẹp và định vị đáng tin cậy trong các ứng dụng máy công cụ đòi hỏi khắt khe. Xem sản phẩm →
Một chiếc kẹp thủy lực chỉ tốt khi có những con số đằng sau nó. Khi so sánh các sản phẩm, hãy kiểm tra các thông số sau với tải trọng cắt, bố trí vật cố định và mục tiêu thời gian chu kỳ của bạn.
| Đặc điểm kỹ thuật | Phạm vi điển hình | Tại sao nó quan trọng |
|---|---|---|
| Lực kẹp | 2-80 kN | Xác định xem bộ phận có giữ được độ cứng dưới tải cắt hay không |
| Hành trình piston | 5-50mm | Hành trình dài hơn giúp giảm tải chi tiết trong các thiết bị cố định sâu |
| Áp suất vận hành | 70, 140 hoặc 210 thanh | Áp suất cao hơn cho phép xi lanh nhỏ hơn cho cùng một lực |
| Tốc độ dòng bơm | 1-20 L/phút | Kiểm soát tốc độ đóng mở kẹp và thời gian chu kỳ tổng thể |
| Độ lặp lại | ±0,01 đến ±0,05 mm | Ảnh hưởng đến tính nhất quán trong các quy trình nhiều phần hoặc được xếp chồng lên nhau |
| Giải phóng áp lực | Được chỉ định cho các mô hình tác động kép | Đảm bảo việc tháo kẹp đáng tin cậy trên mỗi chu kỳ |
Mỗi công nghệ kẹp đều có một vị trí trong xưởng. So sánh dưới đây cho thấy lý do tại sao kẹp thủy lực lại chiếm ưu thế trong môi trường gia công có lực lớn, độ chính xác cao.
| Tiêu chí | thủy lực | Khí nén | Cơ khí |
|---|---|---|---|
| Mật độ lực | Cao; xi lanh nhỏ gọn tạo ra 20-50 kN | Thấp; xi lanh trở nên lớn trên 5 kN | Trung bình; bị giới hạn bởi sức mạnh của người vận hành |
| Tốc độ và khả năng kiểm soát | Êm ái, có thể điều chỉnh tốc độ và lực | Nhanh, nhưng lực thay đổi theo áp suất không khí | Hướng dẫn sử dụng; phụ thuộc vào kỹ thuật điều hành |
| Độ lặp lại | Tuyệt vời; lực như nhau trong mỗi chu kỳ | Tốt; bị ảnh hưởng bởi khả năng nén không khí | Nghèo; phụ thuộc vào nhà điều hành |
| Dấu chân hệ thống | Máy bơm, bể chứa, van, ống mềm | Máy nén, FRL, van | không có |
| Độ ồn | Trung bình | Cao | Thấp |
| Hồ sơ chi phí | Caoer initial, lower long-term per-part cost | Thấp initial, higher energy cost | Thấpest initial, highest labor cost |
Kẹp thủy lực không bị giới hạn ở một chiều dọc. Chúng xuất hiện ở bất cứ nơi nào lực cắt cao, dung sai chặt chẽ hoặc thời gian chu kỳ phải ngắn. Các lĩnh vực phổ biến nhất bao gồm:
Bộ nguồn là trái tim của hệ thống kẹp. Nó đặt áp suất, cung cấp dòng chảy và xác định tốc độ kẹp của bạn di chuyển. Thực hiện theo các bước lựa chọn sau:
Đối với các máy có nhiều vùng kẹp hoặc các chức năng thủy lực bổ sung, trạm thủy lực lớn hơn với nhiều mạch có thể phù hợp hơn. Duyệt qua Danh mục bộ nguồn thủy lực dòng AC để so sánh áp suất, lưu lượng và cấu hình hồ chứa.
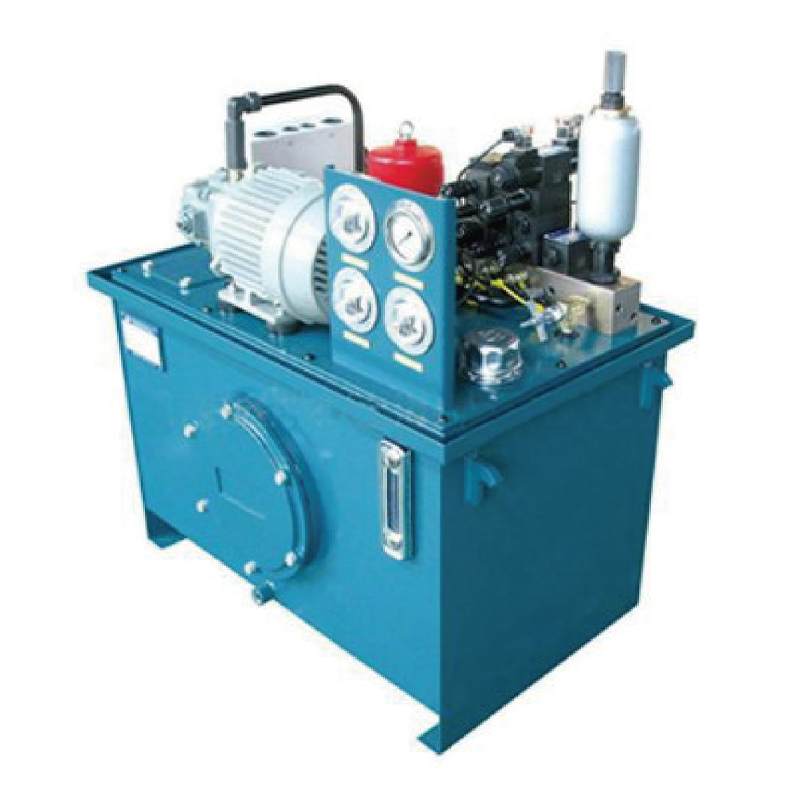 thủy lực Station for Multi-Circuit Systems Đóng vai trò là trung tâm năng lượng của hệ thống thủy lực, trạm này tích hợp máy bơm, động cơ, bình chứa và van điều khiển, cung cấp áp suất và lưu lượng có thể tùy chỉnh để vận hành ổn định trên các thiết bị công nghiệp. Xem sản phẩm →
Hệ thống kẹp thủy lực sẽ hoạt động trong nhiều năm mà không cần chú ý nhiều nhưng chỉ khi được lắp đặt sạch sẽ và kiểm tra thường xuyên. Sử dụng các phương pháp thực hành này làm cơ sở cho bạn:
Ngay cả những hệ thống kẹp được thiết kế tốt cũng phát sinh vấn đề theo thời gian. Bảng dưới đây bao gồm các hư hỏng mà các cửa hàng máy móc thường gặp phải nhất.
| triệu chứng | Nguyên nhân có thể xảy ra | Hành động khắc phục |
|---|---|---|
| Lực kẹp drops during machining | Rò rỉ bên trong qua phốt piston; van cứu trợ bị mòn | Thay thế con dấu; đặt lại hoặc thay thế van xả |
| Kẹp mở chậm | Kiểm soát dòng chảy được đặt quá thấp; công suất bơm giảm | Tăng lưu lượng; kiểm tra độ mòn của bơm |
| Rò rỉ dầu xung quanh thanh xi lanh | Con dấu thanh bị hư hỏng; bề mặt thanh ghi | Thay thế con dấu thanh; đánh bóng hoặc thay thế thanh |
| Hệ thống chạy nóng | Thấp oil level; wrong viscosity; relief set too high | Nạp dầu; sử dụng lớp được đề nghị; thiết lập lại áp lực cứu trợ |
| Kẹp kêu lạch cạch hoặc rung | Không khí bị mắc kẹt trong mạch; đặt áp suất quá thấp | Chảy máu không khí; tăng áp suất đến mức quy định |
Chi phí thường là câu hỏi đầu tiên của các nhà quản lý nhà máy và câu trả lời trung thực là nó phụ thuộc vào số lượng kẹp, độ phức tạp của thiết bị cố định và công suất của bộ nguồn. Như một hình vẽ minh họa cho quy hoạch, một thiết bị cố định hai trạm có bốn kẹp xoay và một máy công cụ bộ nguồn kẹp thủy lực thường rơi vào khoảng 4.000 đến 9.000 USD bao gồm cả ống mềm và ống góp. Một thiết bị thủ công có cùng số lượng trạm có thể có giá từ 1.500 đến 3.000 USD.
Tính toán hoàn vốn làm thay đổi bức tranh. Nếu việc kẹp thủ công mất 2 phút cho mỗi bộ phận và việc kẹp thủy lực giảm thời gian đó xuống còn 15 giây thì quy trình sản xuất 50 bộ phận hàng ngày sẽ tiết kiệm được khoảng 1,5 giờ mỗi ngày. Với mức giá cửa hàng là 50 USD/giờ, con số đó tương đương khoảng 18.000 USD mỗi năm, nghĩa là khoản đầu tư ban đầu bổ sung thường hoàn vốn trong vòng chưa đầy sáu tháng. Những số liệu này là ước tính lập kế hoạch dựa trên giá cửa hàng máy cỡ trung điển hình và cần được điều chỉnh theo chi phí lao động thực tế và khối lượng sản xuất của bạn.
Chi phí năng lượng là nhỏ. Một bộ nguồn 2,2 kW hoạt động trong tổng thời gian một phút cho mỗi bộ phận sẽ tiêu thụ khoảng 0,037 kWh mỗi bộ phận. Ở mức giá điện công nghiệp tiêu chuẩn, chi phí năng lượng trên mỗi bộ phận chỉ bằng một phần xu, khiến chi phí vận hành gần như không đáng kể so với tiết kiệm nhân công.
Kẹp thủy lực giữ phôi chắc chắn trong quá trình gia công. Nó chuyển đổi áp suất thủy lực thành lực kẹp cơ học, mang lại độ lặp lại cao và mức lực khó đạt được bằng kẹp thủ công hoặc khí nén. Các ứng dụng điển hình bao gồm máy phay CNC, máy tiện, máy mài, dây chuyền chuyển giao và các tế bào sản xuất linh hoạt.
Một nguyên tắc thực tế là xác định lực kẹp ở mức gấp hai đến ba lần lực cắt tối đa dự kiến. Tính toán lực cắt từ loại vật liệu, độ sâu cắt, tốc độ tiến dao và công suất trục chính, sau đó thêm giới hạn an toàn. Đối với nguyên công gia công nhôm điển hình với lực cắt 5 kN, hãy lập kế hoạch cho lực kẹp 10-15 kN cho mỗi vị trí kẹp.
Hầu hết các kẹp thủy lực được định mức từ 70 đến 210 bar. Trong quá trình gia công máy công cụ, thanh 100-140 là phạm vi phổ biến nhất vì nó cân bằng kích thước xi lanh, tuổi thọ vòng đệm và khả năng sinh nhiệt. Luôn đặt van giảm áp dưới mức định mức tối đa của thành phần có định mức thấp nhất trong mạch.
Chọn kẹp tác động kép khi tự động hóa yêu cầu tháo kẹp tích cực trên mỗi chu kỳ. Ví dụ: chọn kẹp hồi xuân tác động đơn khi ưu tiên kẹp không an toàn để phôi vẫn được kẹp nếu áp suất thủy lực giảm đột ngột.
Dầu thủy lực chống mài mòn ISO VG 32 là lựa chọn tiêu chuẩn cho môi trường xưởng máy trong nhà. Sử dụng ISO VG 46 để có nhiệt độ môi trường ấm hơn hoặc hoạt động liên tục ở cường độ cao. Cho dù bạn chọn loại nào, hãy duy trì mức độ sạch của dầu do nhà sản xuất linh kiện khuyến nghị, điển hình là ISO 4406 cấp 20/18/15 hoặc cao hơn.
Kiểm tra mức dầu, rò rỉ và cài đặt áp suất hàng tháng. Thay dầu và bộ lọc đường hồi sau mỗi 2.000 đến 3.000 giờ hoạt động hoặc sớm hơn nếu phân tích dầu cho thấy bị nhiễm bẩn. Kiểm tra lực kẹp bằng cảm biến tải trọng hàng năm để phát hiện độ mòn bên trong trước khi nó gây ra vấn đề về chất lượng.
Kẹp thủy lực vẫn là phương pháp đáng tin cậy nhất để đạt được lực kẹp cao, có thể lặp lại trong quá trình cắt kim loại. Chìa khóa để lắp đặt thành công không chỉ nằm ở bản thân kẹp mà còn ở hệ thống hoàn chỉnh: cấu hình kẹp phù hợp, áp suất vận hành chính xác, bộ nguồn có kích thước phù hợp và quy trình bảo trì kỷ luật. Bắt đầu bằng cách xác định mục tiêu tải trọng cắt và thời gian chu kỳ, sau đó tiến hành ngược lại với lỗ xi lanh, lưu lượng bơm và dung tích bể chứa. Cách tiếp cận đó sẽ cung cấp cho bạn một hệ thống kẹp có thể chạy được trong nhiều năm và bảo vệ chất lượng của mọi bộ phận đi qua máy của bạn. Nếu bạn đang lên kế hoạch lắp đặt thiết bị mới hoặc nâng cấp dây chuyền hiện có, hãy xem lại bộ nguồn thủy lực product range để tìm cấu hình áp suất và dòng chảy phù hợp với nhu cầu làm việc của bạn.
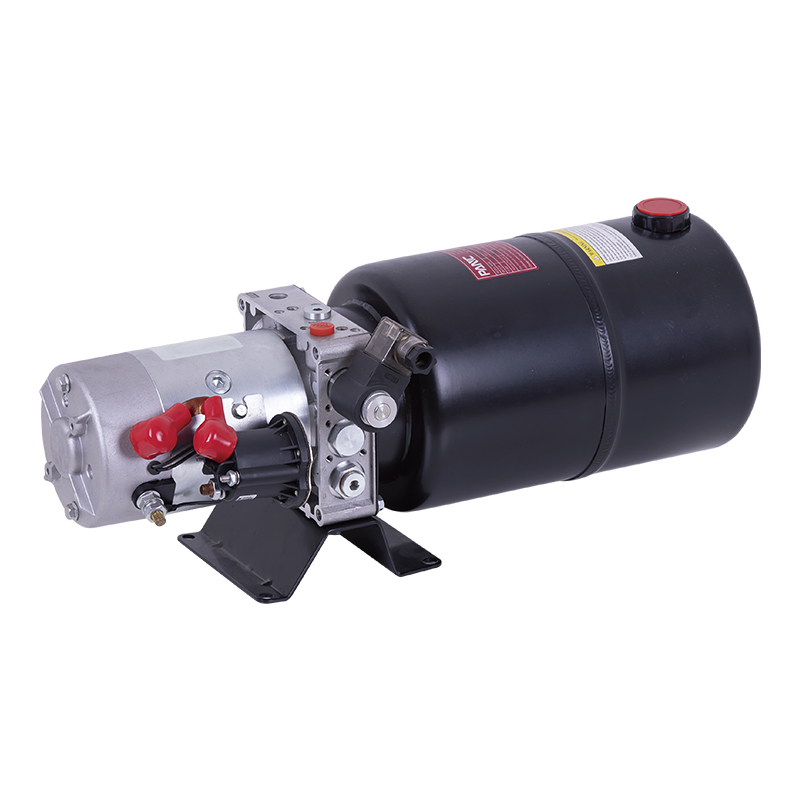
Bộ nguồn tác động đơn DC này được thiết kế cho bệ nâng thủy lực di động. Nó cung cấp giải pháp năng lượng thủy lực hiệu quả và đáng tin cậy thông q...
Xem chi tiết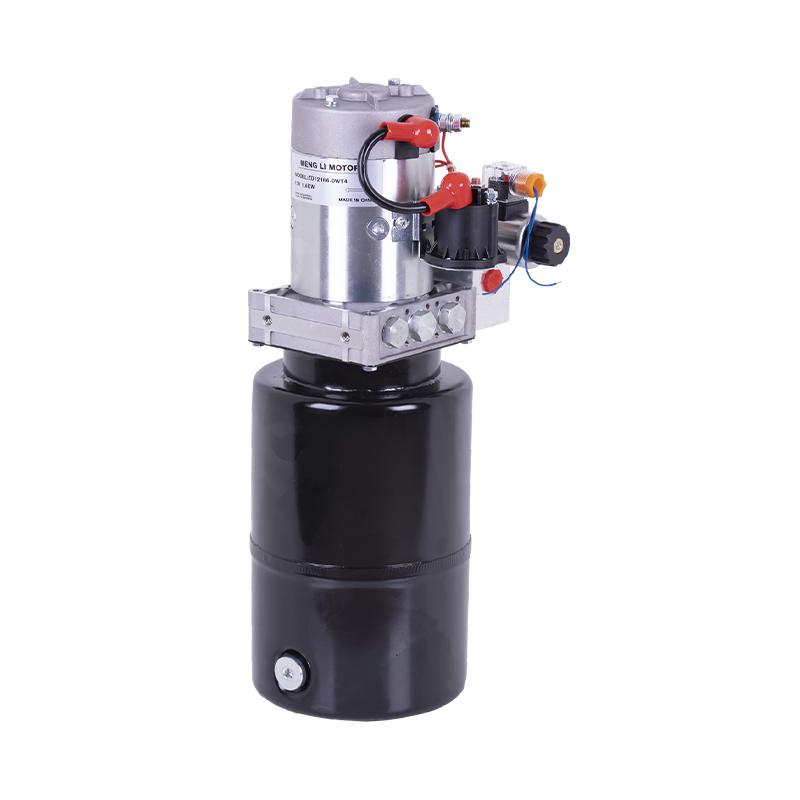
Bộ nguồn tác động kép DC này là một hệ thống thủy lực tích hợp được thiết kế cho nhiều thiết bị khác nhau yêu cầu truyền động thủy lực hiệu quả. Nó...
Xem chi tiết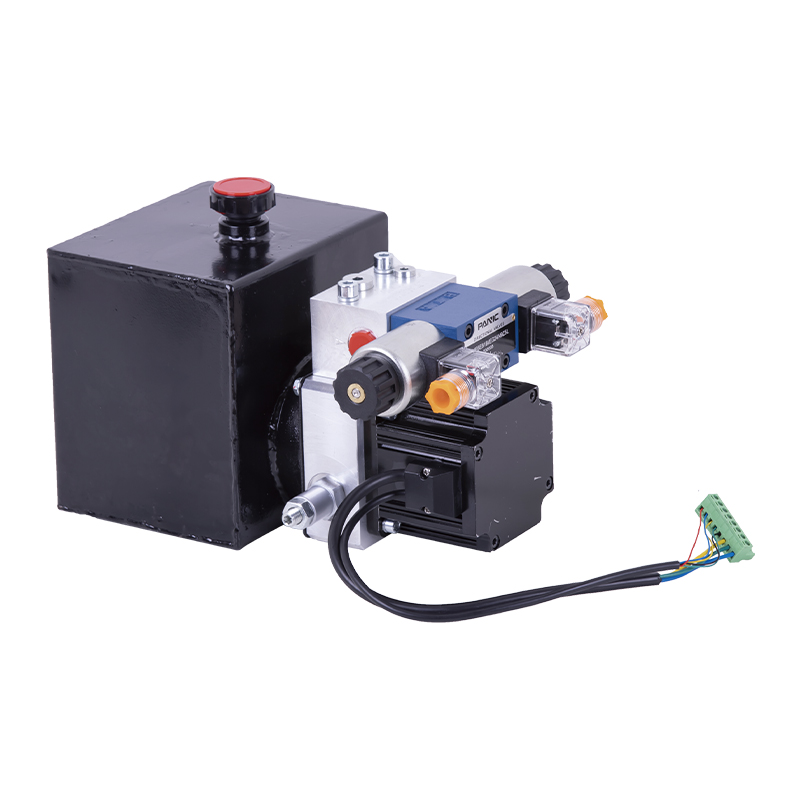
Bộ nguồn thủy lực này được điều khiển bởi một động cơ không chổi than và có thể được chia thành các bộ truyền động bên ngoài và bên trong dựa trên ...
Xem chi tiết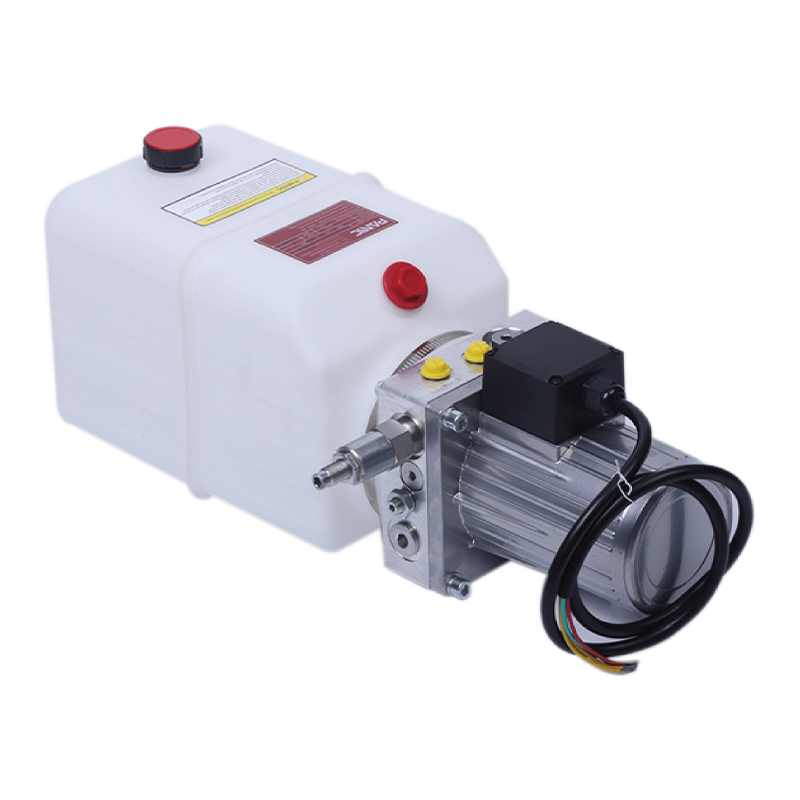
Bộ nguồn trục lên máy bay này được thiết kế đặc biệt cho các đường dốc lên máy bay cố định và tích hợp bơm bánh răng áp suất cao, khối van trung tâ...
Xem chi tiết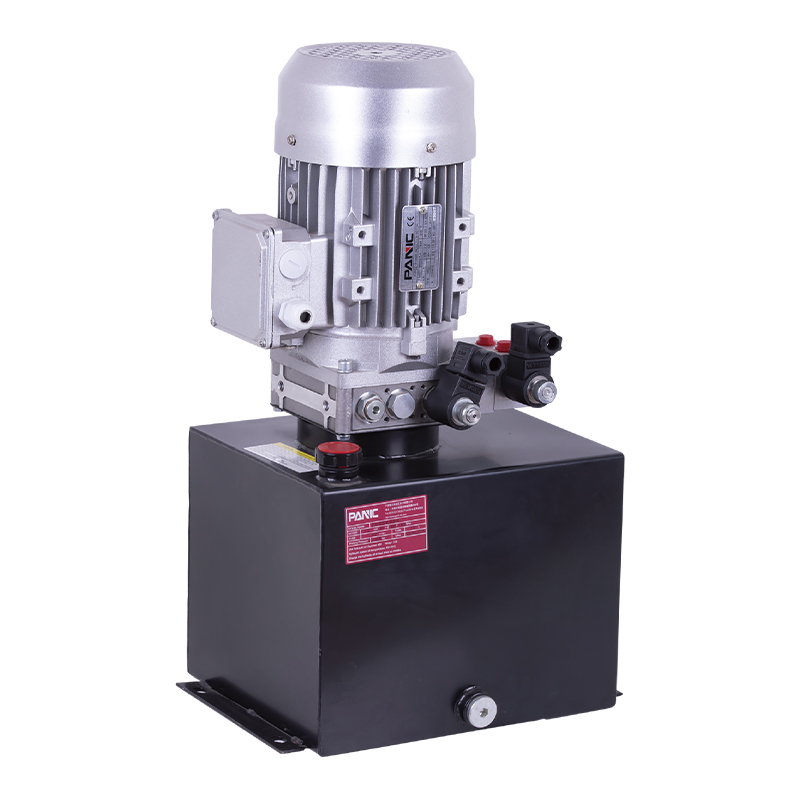
Bộ nguồn thủy lực này được thiết kế cho xe nâng cắt kéo và tích hợp bơm bánh răng áp suất cao, động cơ AC, khối van trung tâm, van hộp mực và bình dầu...
Xem chi tiết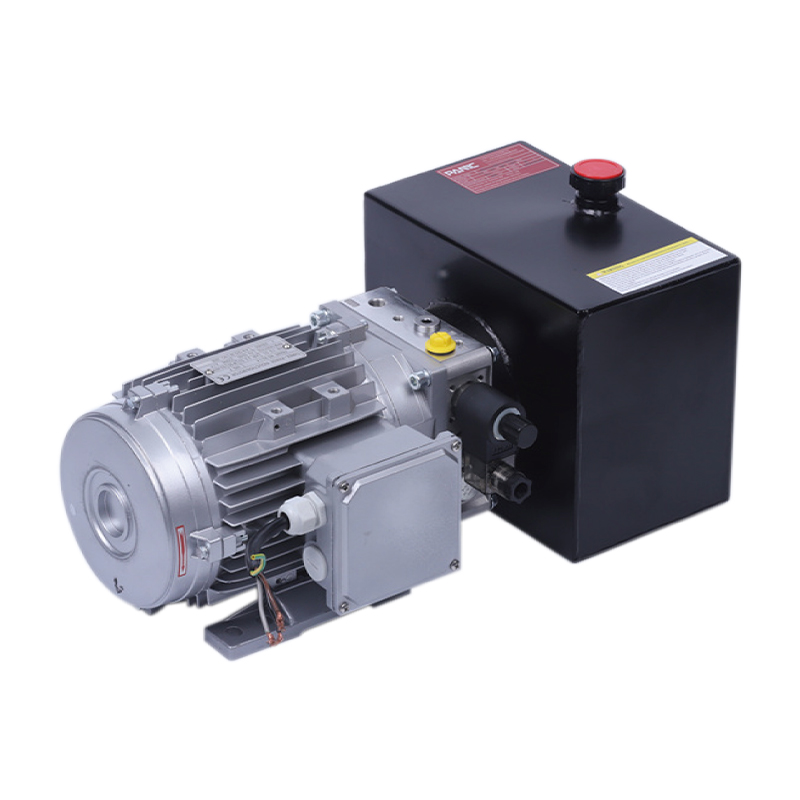
Bộ nguồn thủy lực này được thiết kế cho băng tải dạng ống lồng. Nó tích hợp bơm bánh răng áp suất cao, động cơ AC, khối van trung tâm, van hộp mực và ...
Xem chi tiết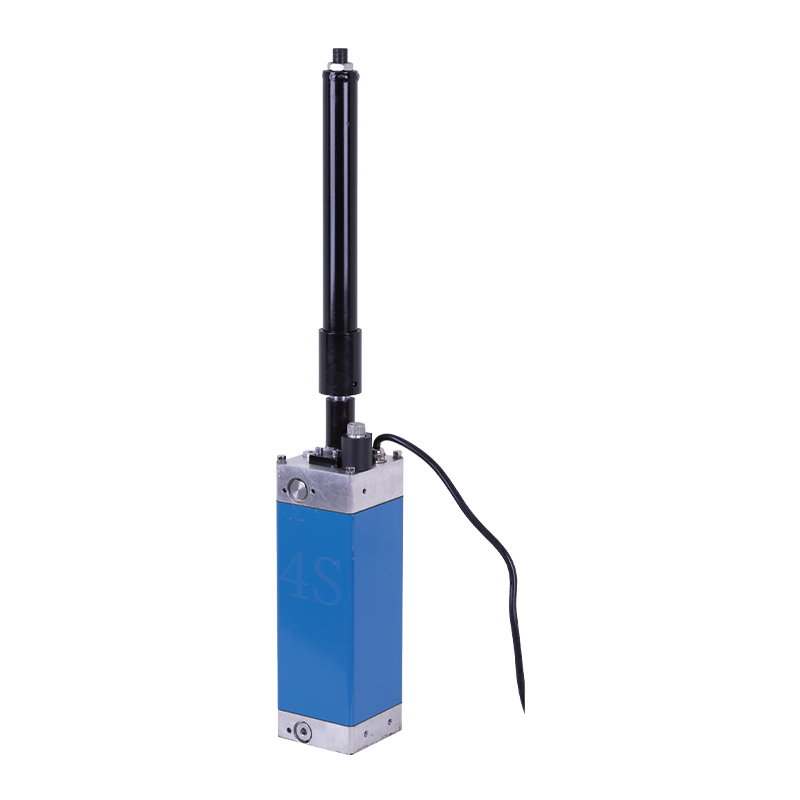
Bộ nguồn thủy lực được thiết kế đặc biệt cho cột nâng thủy lực chôn nông tích hợp, Nó tích hợp bơm bánh răng hai chiều, động cơ ngâm dầu AC, khối v...
Xem chi tiết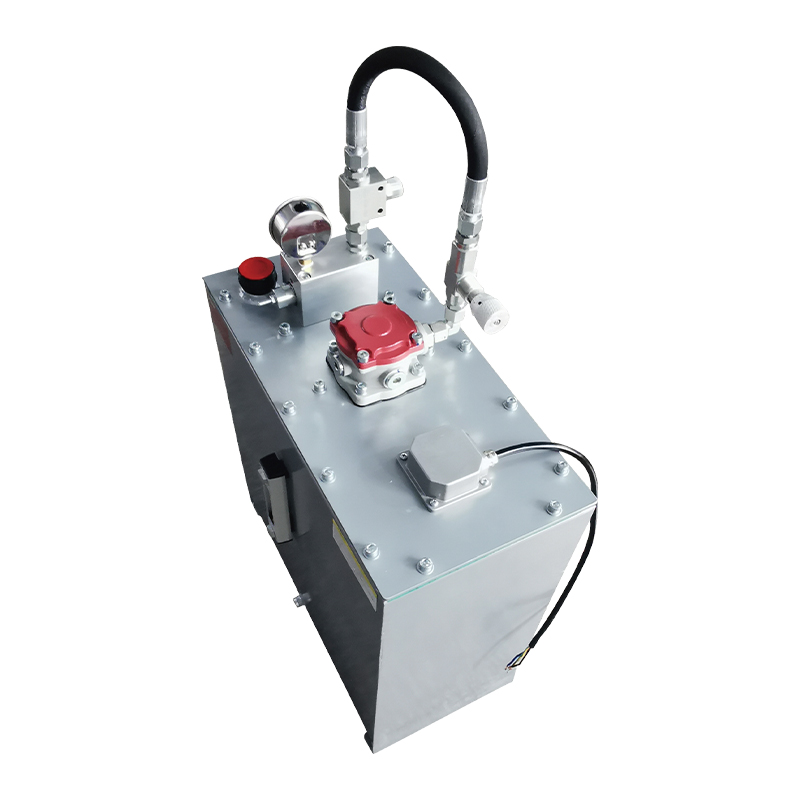
Bộ nguồn thủy lực này được thiết kế đặc biệt cho nhà để xe ba chiều và được tích hợp bởi một máy bơm cánh gạt áp suất cao, động cơ ngâm dầu AC, khố...
Xem chi tiết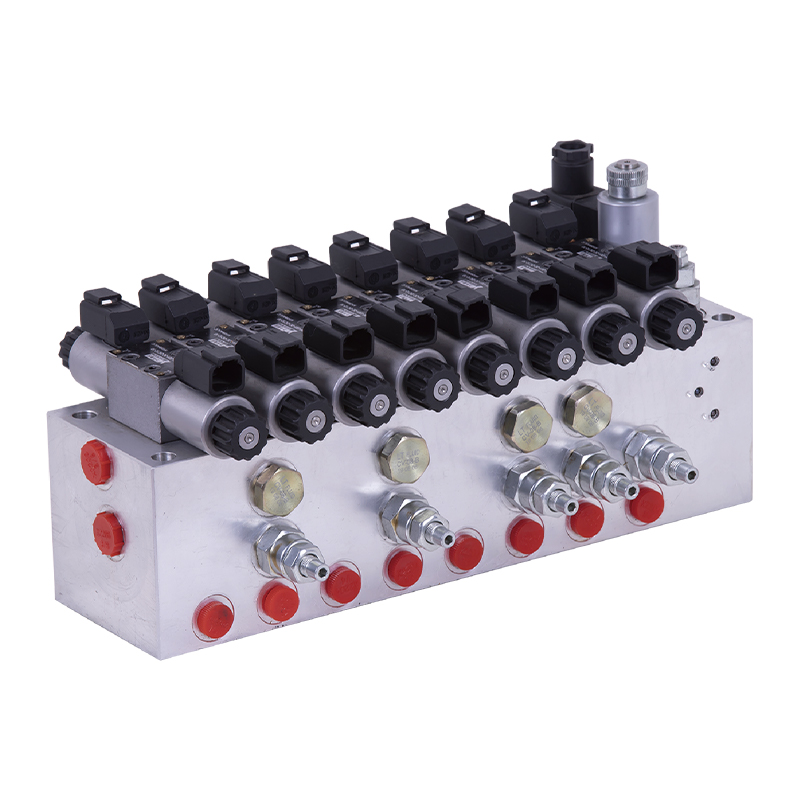
Khối van thủy lực mô-đun sử dụng thiết kế tích hợp mô-đun để kết hợp chính xác nhiều van thủy lực, đơn giản hóa đáng kể đường ống hệ thống, giảm ng...
Xem chi tiết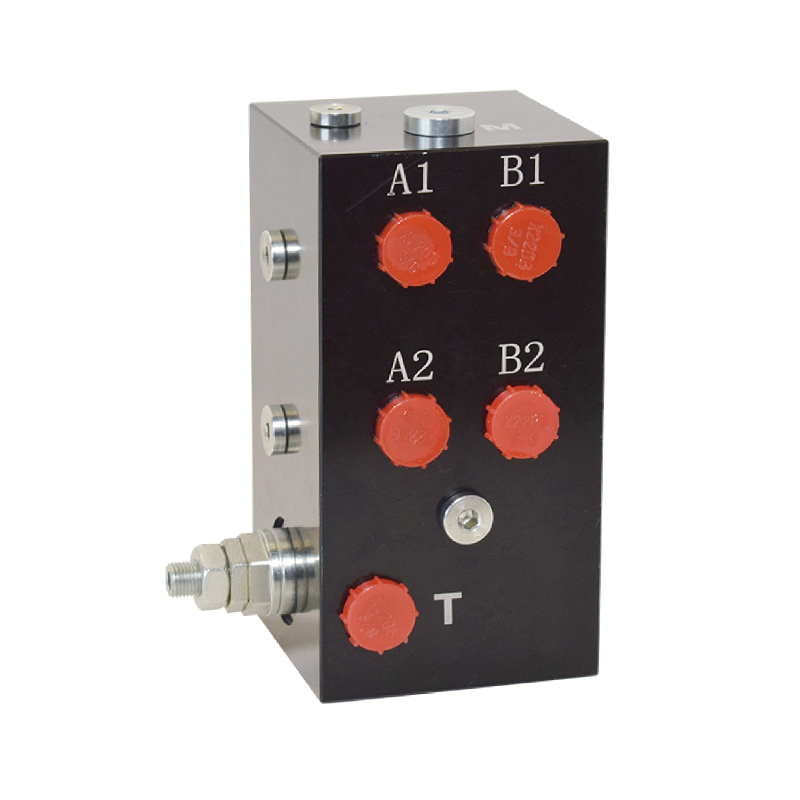
Khối van thủy lực tập trung lắp đặt các van thủy lực khác nhau thông qua kênh dòng chảy chính xác bên trong, giải quyết các vấn đề về đường ống tru...
Xem chi tiết
Số 12 Đường Tongji, Thị trấn Simen, Thành phố Dư Diêu

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Bản quyền© Ningbo Panic Hydraulic Technology Co., Ltd. Mọi quyền được bảo lưu.